

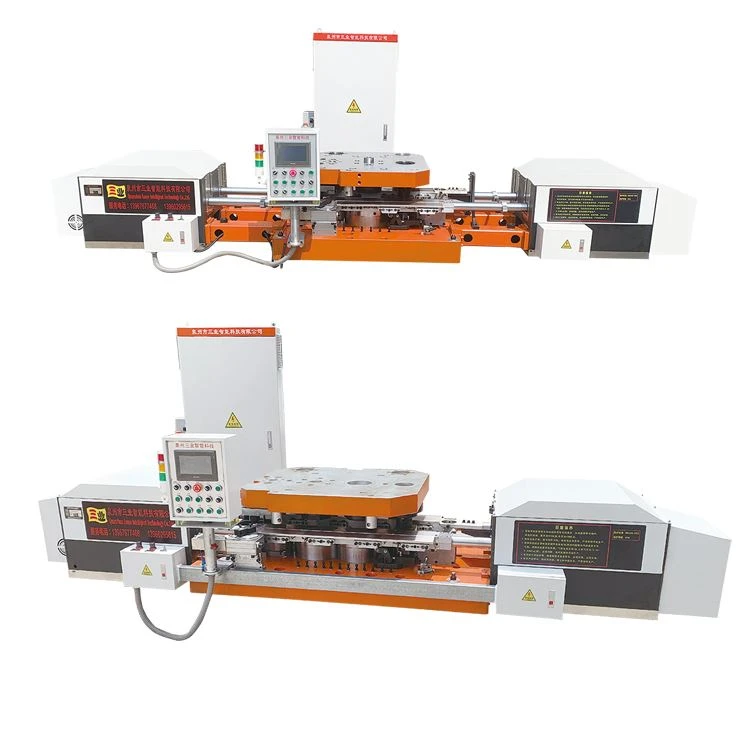


مشخصات فنی
|
مشخصات |
160K-3 |
160K-3G |
200K-3 |
200K-3G |
250K-3 |
250K-3G |
315K-3 |
315K-3G |
400K-3 |
400K-3G |
|
مدل |
160K-3 |
160K-3G |
200K-3 |
200K-3G |
250K-3 |
250K-3G |
315K-3 |
315K-3G |
400K-3 |
400K-3G |
|
حداکثر قطر بستن (میلی متر) |
55 |
55 |
60 |
60 |
70 |
70 |
85 |
85 |
100 |
100 |
|
حداکثر ارتفاع بستن (میلی متر) |
50 |
50 |
60 |
60 |
60 |
60 |
75 |
75 |
80 |
80 |
|
سرعت تولید (تعداد در دقیقه) |
35–45 |
35–45 |
30–40 |
30–40 |
25–35 |
25–35 |
20–30 |
20–30 |
20–30 |
20–30 |
|
محدوده تنظیم ارتفاع (میلی متر) |
0–20 |
0–20 |
0–20 |
0–20 |
0–20 |
0–20 |
0–20 |
0–20 |
0–20 |
0–20 |
|
ارتفاع بلند کردن پرتو در حین کار (mm) |
- |
0–120 |
- |
0–120 |
- |
0–120 |
- |
0–120 |
- |
0–120 |
|
سکته مغزی (میلی متر) |
170 |
170 |
220 |
220 |
250 |
250 |
250 |
250 |
300 |
300 |
|
ابعاد جدول L × W × H (mm) |
700 × 660 × 60 |
700 × 660 × 60 |
800 × 700 × 80 |
800 × 700 × 80 |
800 × 750 × 90 |
800 × 750 × 90 |
800 × 750 × 100 |
800 × 750 × 100 |
1000 × 750 × 110 |
1000 × 750 × 110 |
|
ابعاد جدول پایین L × W × H (mm) |
1300 × 760 × 120 |
1300 × 760 × 120 |
1400 × 750 × 130 |
1400 × 750 × 130 |
1500 × 800 × 140 |
1500 × 800 × 140 |
1500 × 800 × 150 |
1500 × 800 × 150 |
1600 × 900 × 160 |
1600 × 900 × 160 |
|
قدرت سروو موتور (کیلو وات) |
3 |
4.5 |
3 |
4.5 |
3 |
4.5 |
3 |
4.5 |
4.5 |
4.5 |
|
ابعاد کلی دستکاری L × W × H (mm) |
3300 × 800 × 700 |
3300 × 800 × 700 |
3400 × 800 × 700 |
3400 × 800 × 700 |
3700 × 1000 × 800 |
3700 × 1000 × 800 |
3600 × 1000 × 800 |
3600 × 1000 × 800 |
4200 × 1200 × 1000 |
4200 × 1200 × 1000 |
|
وزن دستکاری (کیلوگرم) |
2000 |
2100 |
2500 |
2600 |
2900 |
3000 |
3200 |
3300 |
3700 |
3700 |
ساختار ماشین
واحد تغذیه و گرمایش القایی:نرخ خوراک خالی را به بخش گرمایش القایی تنظیم می کند تا مواد را قبل از شکل دهی به دمای آهنگری هدف برساند.
واحد شکل دهی و قالب ها:از قالبهای یکپارچه که بر روی میزهای صلب نصب شدهاند برای شکل دادن به قسمتهای گرمشده به شکل هندسی بست هدف استفاده میکند.
جداول و پایه سازه:میزهای بالایی و پایینی را برای ارائه سکوهای نصب و پشتیبانی ساختاری برای قالب ها و اجزای ابزار مربوطه ترکیب می کند.
دستکاری خودکار و درایو سروو:از مکانیزم انتقال سروو{0}}برای هماهنگ کردن و اجرای حرکت مواد بین ایستگاههای گرمایش و شکلدهی استفاده میکند.
سیستم کنترل مرکزی:توالی های تغذیه، گرم کردن، شکل دهی و انتقال را مطابق با چرخه های تولید از پیش تعیین شده هماهنگ می کند.
فرآیند داغ سابق
تغذیه خالی:قطعات فلزی آماده شده را با سرعت کنترل شده و ثابت وارد سیم پیچ القایی می کند.
گرمایش القایی:قسمت های خالی را تا دمای آهنگری هدف مورد نیاز برای تغییر شکل پلاستیک گرم می کند.
انتقال خودکار:دستکاریکننده سروو{0}}قطعه کار گرم شده را برمیدارد و آن را دقیقاً در حفره قالب قرار میدهد.
فورج پرس:پرس قالب ها را می بندد تا فلز گرم شده را به شکل هندسه بست هدف قرار دهد.
همگام سازی چرخه:سیستم کنترل تغذیه، گرمایش، انتقال و شکلدهی را به یک توالی پیوسته پیوند میدهد.
برنامه های کاربردی
اتصالات و اجزای- آهنگری داغ برای تولید خودرو.
مهرهها، پیچها و بستهای سازهای با اندازه بزرگ- برای سازههای ساختمانی و فولادی.
اتصال دهنده ها و قطعات فلزی شکل گرفته مورد استفاده در ماشین آلات و تجهیزات صنعتی.
بستها و قطعات با قطر بزرگ-برای تجهیزات و ماشینآلات سنگین-.


پیکربندی سفارشی
انتخاب ماشین:مدل مناسب را بر اساس اندازه قطعه کار و الزامات تولید انتخاب کنید.
شکل دهی و گرمایش:سیستم شکل دهی و گرمایش القایی را با توجه به مواد، ابعاد و هندسه قطعه پیکربندی کنید.
ابزار و قالب:قالب بندی تولید بر اساس نقشه قطعه مشتری.
ادغام خط:تجهیزات را برای کار با خط تولید موجود یا برنامه ریزی شده مشتری پیکربندی کنید.
نصب و پشتیبانی{0} پس از فروش
راه اندازی و راه اندازی:مهندسان میدانی، قرار دادن فیزیکی، اتصالات ابزار و اجرای آزمایشی را در کارخانه شما انجام می دهند.
تحویل اپراتور:آموزش عملی در مورد استارت آپ های روزانه، تغییرات قالب و عیب یابی اساسی در طول راه اندازی انجام می شود.
عیب یابی فنی:تشخیص مستقیم از راه دور برای رفع خطاهای خط و کمک به تنظیم فرآیند در دسترس است.
تامین قطعات یدکی:اقلام مهم سایش و قطعات OEM برای حمل و نقل سریع برای پشتیبانی از تعمیر و نگهداری ذخیره می شوند.
سوالات متداول
س: چه امکاناتی قبل از تحویل مورد نیاز است؟
A: برق 3 فاز پایدار، منبع آب خنک کننده برای سیستم القایی، و خطوط هوای فشرده. نقشه های ابزار دقیق از قبل ارائه شده است.
س: تغییر قالب چقدر طول می کشد؟
پاسخ: زمان تغییر بسته به اندازه قطعه و پیچیدگی ابزار متفاوت است، اما ساختار جدول دوگانه قابل دسترسی به اپراتورهای باتجربه این امکان را میدهد تا آن را به نحو احسن تکمیل کنند.
س: مدت زمان استاندارد چیست؟
A: تولید استاندارد و آزمایش کارخانه معمولاً 8 تا 12 هفته طول می کشد، بسته به مدل و نیازهای سفارشی.
س: سیستم چه مواد خامی را می تواند پردازش کند؟
A: این فولادهای کربنی مختلف، فولادهای آلیاژی و گریدهای آلومینیومی را که معمولاً در تولید بست مورد استفاده قرار می گیرند، کنترل می کند.
س: چه کارهای پایه برای نصب مورد نیاز است؟
A: یک کف مسطح و بتن مسلح با ضخامت کافی برای تحمل بارهای دینامیکی و سرکوب ارتعاش، با نمودارهای لنگر دقیق از قبل ارائه شده است.
تگ های محبوب: تجهیزات سابق پیچ مهره داغ، تولید کنندگان تجهیزات سابق پیچ مهره چین، تامین کنندگان، کارخانه, پیچ مهره شیاردار فورج گرم, پیچ و مهره کاستل داغ, پیچ و مهره کاستل پرس گرم, پیچ و مهره فلنج مهر زنی داغ, دستگاه سابق پیچ و مهره


